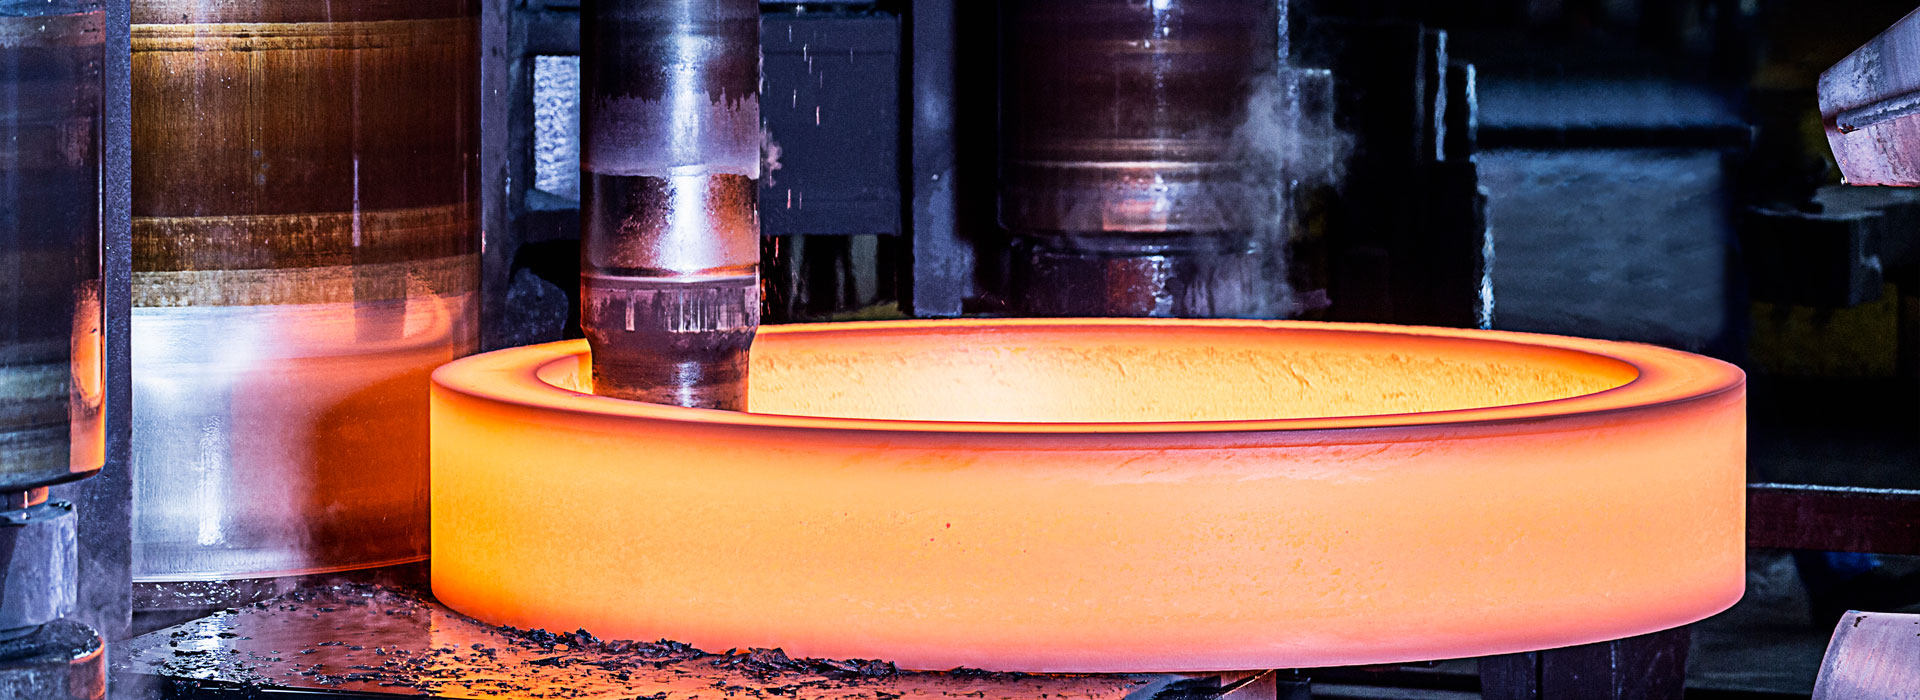
Itsasoko forjetarako kalitate handiko lehengaien hautaketa
Itsasorako kalitate handiko lehengaien hautaketaForjaketak
Itsas forjetarako kalitate handiko lehengaiak hautatzerakoan, materialaren propietateak, ingurumenaren moldagarritasuna, fabrikazio-prozesuak eta industria-estandarak modu integralean hartu behar dira kontuan. Honako hauek dira urrats eta puntu nagusiak:
1. Material mota eta aplikazio eszenatokiak argitzea
Itsas forjatzeetarako, materialaren hautaketa helburu zehatzean oinarritu behar da:
Karbono altzairua (adibidez, A klaseko eta D klaseko itsas altzairua): itsasontzien osagai estrukturaletarako erabiltzen da (esaterako, saihetsak, bizkarreko euskarriak), sendotasun eta soldagarritasun baldintzak bete behar ditu.
Aleazio altzairua (adibidez, Cr-Mo altzairua, Ni-Cr altzairua): biela-ardatz eta engranajeak bezalako motorretan osagai kritikoetarako erabiltzen da, nekeari eta inpaktuari erresistentea izan behar du.
Altzairu herdoilgaitza (adibidez, 316L, altzairu duplexa): itsasoko balbuletarako, ponpa-gorputzetarako eta abarretarako erabiltzen da ingurune korrosiboetan, korrosioarekiko erresistentzia handia eskatzen dutenak.
Titanio aleazioa: goi-mailako itsasontzietan edo osagai berezietan erabiltzen da (esaterako, itsaspekoetarako piezak), korrosioarekiko erresistentea da, arina, baina kostu handia du.
2. Konposizio kimikoaren kontrola
Arauak betetzea: Sailkapen-sozietateak (adibidez, ABS, DNV, LR, CCS) edo nazioarteko arauak (ASTM, EN) betetzea.
Ezpurutasun gutxiko elementuak: sufre (S) eta fosforo (P) edukiak % 0,025 ≤ izan behar du, hauskortasun beroa eta hauskortasun hotza ekiditeko.
Aleazio elementuen optimizazioa: nikela (Ni) gehitzeak tenperatura baxuko gogortasuna hobetzen du, kromoak (Cr) korrosioarekiko erresistentzia hobetzen du eta molibdenoak (Mo) aleen egitura hobetzen du.
3. Errendimendu mekanikoen eskakizunak
Erresistentzia eta gogortasuna: Erresistentzia erresistentzia (≥ 355 MPa), trakzio erresistentzia (≥ 490 MPa) eta talka-energia tenperatura baxuetan (-40 °C: ≥ 27 J).
Korrosioarekiko erresistentzia: aukeratu itsasoko uraren korrosioarekiko erresistentea den altzairua (adibidez, kobrea (Cu) edo nikela (Ni) duen altzairua, edo egin gainazaleko tratamendua (galbanizazioa, esaterako).
Nekearen aurkako errendimendua: Forjatze-prozesuaren eta tratamendu termikoaren bidez, alearen egitura optimizatzen da eta barne-akatsak murrizten dira.
4. Ekoizpen Prozesuaren Baldintzak
Galdaketa-prozesua: erabili labe elektrikoak labetik kanpoko finketarekin (LF/VD) konbinatuta gasen edukia murrizteko (H, O, N) eta garbitasuna hobetzeko.
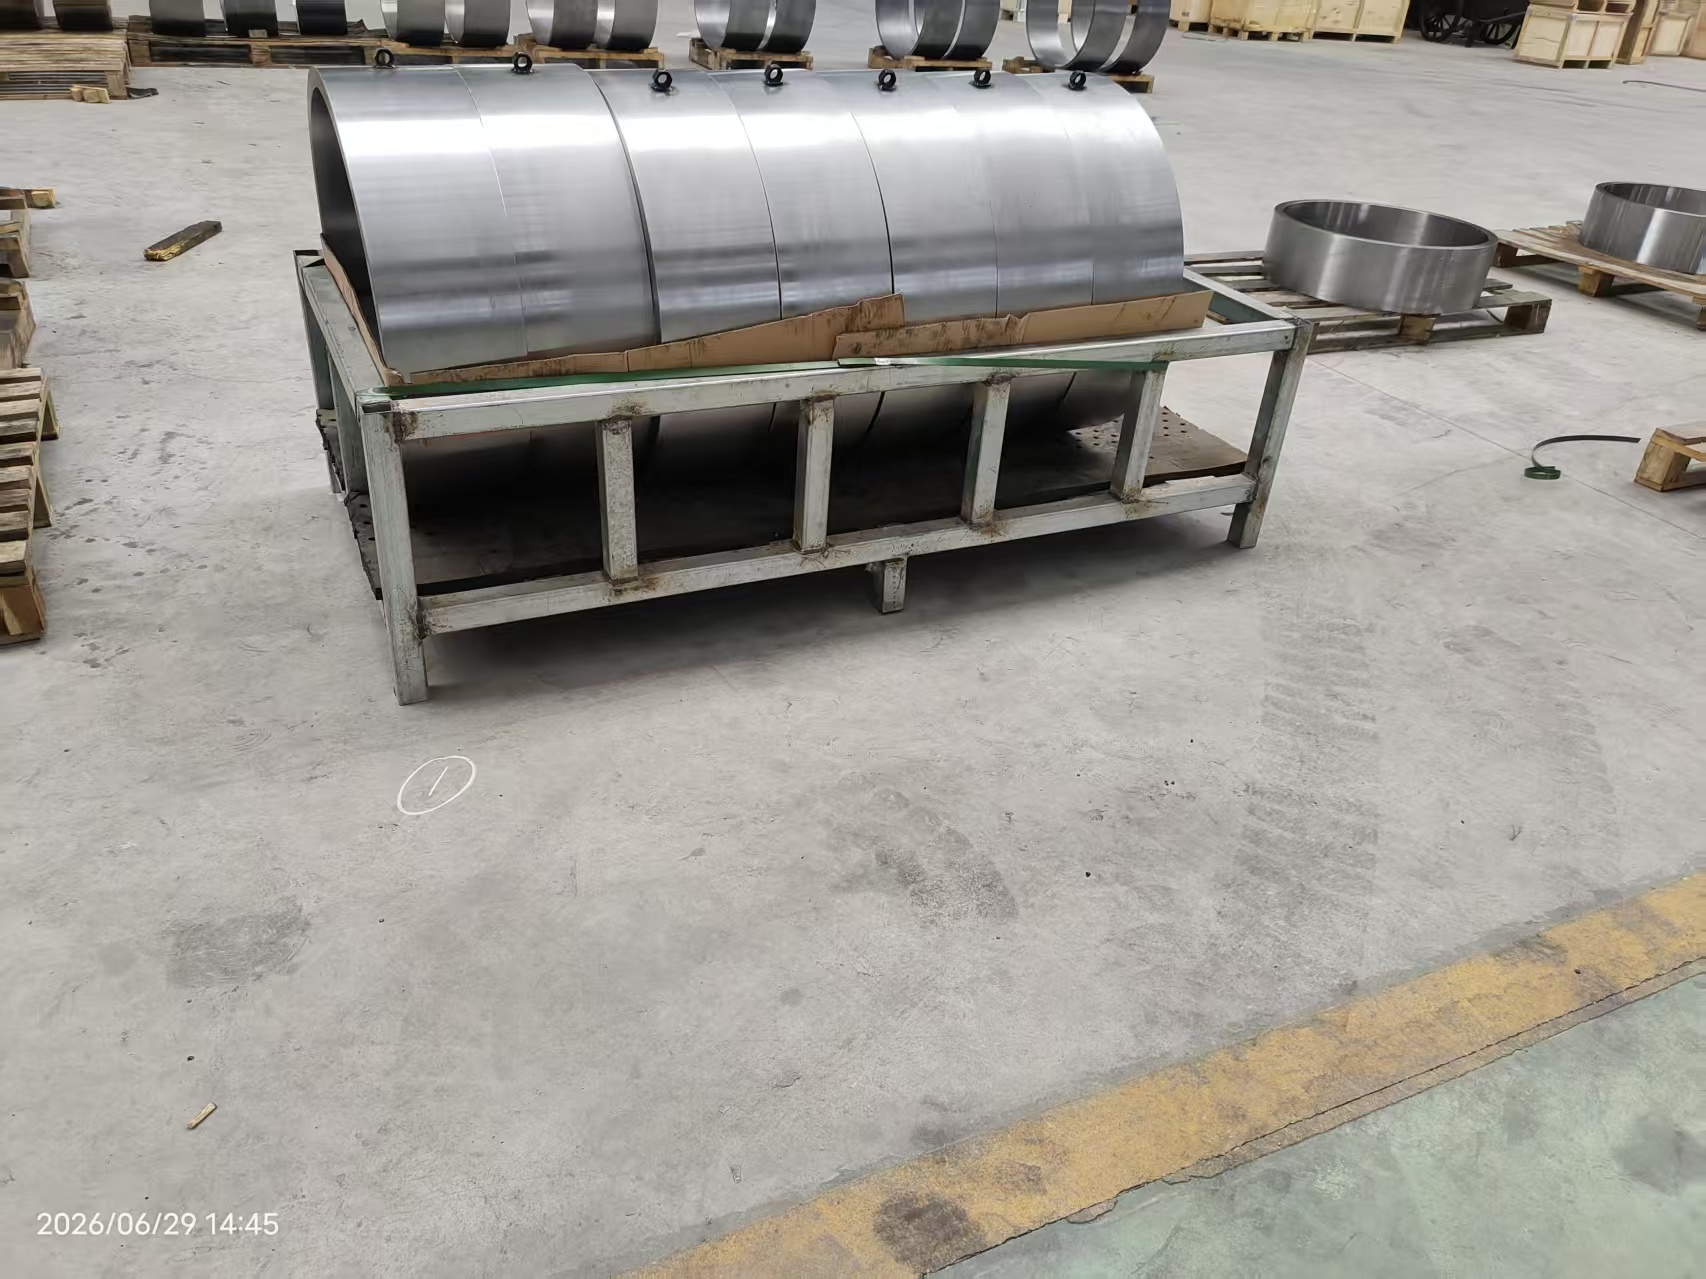
Forjatze-prozesua: forja-ratio nahikoa ziurtatu (≥ 3:1), aleen egitura findu; Kontrolatu azken forja-tenperatura gehiegi berotzea edo azpiberotzea ekiditeko.
Bero-tratamendu-prozesua: Normalizatzea, tenplatzea eta tenplatzea (itentzea + tenplatzea) egitura uniformea bermatzeko eta hondar-tentsioa kentzeko.
5. Hornitzaileen Kualifikazioak eta Kalitatearen Bermea
Ziurtagiriaren titulazioak: hornitzaileak sailkapen-sozietate baten ziurtagiria lortu behar du (adibidez, ABS fabrikaren aitorpena) eta ISO 9001 kalitatea kudeatzeko sistema edukitzea.
Kalitate-erregistroak: materialaren trazabilitateari buruzko dokumentuak eman (adibidez, urtze-labearen zenbakia, tratamendu termikoaren lotea) eta hirugarrenen proba-txostenak (adibidez, SGS).
Laguntza teknikoa: hornitzaileak prozesuko arazoak konpontzen lagundu behar du (adibidez, soldadura-parametroak optimizatzen).
6. Ikuskapena eta Egiaztapena
Sarrerako ikuskapena:
Konposizio kimikoaren analisia (espektrometroaren bidez detektatua).
Propietate mekanikoen saiakuntzak (trakzioa, talka, gogortasuna).
Saiakuntza ez-suntsitzaileak (ultrasoinuen proba UT, partikula magnetikoen proba MT).
Hirugarrenen egiaztapena: gako-materialak sailkapen-sozietate batek (adibidez, CCS) lekuan bertan ikuskatu behar ditu edo laborategi autoritario batean berriro probatu behar dira.
Bidali kontsulta
X
Cookieak erabiltzen ditugu nabigazio esperientzia hobea eskaintzeko, guneko trafikoa aztertzeko eta edukia pertsonalizatzeko. Gune hau erabiltzean, gure cookieen erabilera onartzen duzu.
Pribatutasun politika